Nyheter
Hjem / Nyheter / Bransjyheter / Hvordan lodding messing: trinn-for-trinn-veiledningen for sterke, lekkasjefrie skjøter
Lodding av messing skiller seg fundamentalt fra lodding eller sveising av kobber. Det høyere sinkinnholdet krever forskjellige fyllmetaller, mer kontrollert oppvarming og en klar forståelse av fugeklaringer. Uten riktig tilnærming risikerer du porøsitet, svake ledd eller til og med fordamping av sinken fra basismetallet. Denne guiden går gjennom de praktiske avgjørelsene du må ta før du tenner fakkelen.
Lodding skjer over 450 °C (840 °F), godt over loddetemperaturer. Messing, som er en legering av kobber og sink, reagerer annerledes på varme enn rent kobber. Nøkkelprinsippet er dette: Varm opp sammenstillingen jevnt, og velg et fyllmetall med et smeltepunkt som gjør at messingen forblir solid mens fyllstoffet strømmer inn i skjøten ved kapillærvirkning.
For de fleste messing-til-messing- eller messing-til-kobber-skjøter er de foretrukne fyllmetallene kobber-fosfor-legeringer (BCuP-serien) eller sølvholdige legeringer (BAg-serien). Her er sammenbruddet:
| Fyllstofflegering | Smelteområde (°F) | Best for | Flux nødvendig? |
|---|---|---|---|
| BCUP-5 (15 % Ag) | 1.190–1.475 | Messing til kobber, tette klaringer | Nei (på kobber), Ja på messing |
| BAg-7 (56 % Ag) | 1 145–1 365 | Messing til messing, tynne seksjoner | Ja |
| BAg-22 (49 % Ag) | 1 290–1 510 | Brede spalteskjøter, god styrke | Ja |
| BCUP-2 (ingen sølv) | 1 310–1 510 | Kobber til kobber begrenset messingbruk | Ja on brass |
Kobber-fosfor fyllstoffer flyter godt på kobber, men kan angripe sinken i messing og forårsake intergranulær penetrasjon og sprøhet. Ved lodding av messing gir sølvholdige legeringer generelt sterkere, mer duktile skjøter. Bruk alltid flussmiddel på messingoverflater for å hindre oksiddannelse under oppvarming.
Kapillærvirkning, kraften som trekker smeltet fyllstoff inn i skjøten, fungerer best innenfor et spesifikt klaringsområde. For messingmontasjer er den anbefalte radielle klaringen 0,0015 til 0,005 tommer (0,04 til 0,13 mm). For stramt begrenser flyten; for bred gjør at fyllstoffet renner ut eller danner en svak, kun filetbinding.
Ujevn oppvarming forårsaker forvrengning, lokalisert sinkfordampning (avsinking) og leddsvikt. Messing leder varme godt, men gjør det langsommere enn rent kobber. Sinkkomponenten senker også smeltepunktet til basislegeringen, noe som betyr at du kan overopphete selve røret før fyllstoffet flyter.
For produksjon eller høyvolumsarbeid gir en ovn eller induksjonsloddeoppsett jevn oppvarming og konsistente resultater. For feltreparasjoner eller prototyper fungerer en oksy-acetylen lommelykt med en liten til middels spiss godt.
Selv erfarne håndverkere får problemer med messing. Nedenfor er de vanligste feilene og hvordan du unngår dem.
Messing begynner å miste sink ved rundt 1660 °F (905 °C). Den fordampede sinken etterlater en porøs, svekket struktur og produserer en hvit, røykfylt røyk som er farlig å puste inn. Arbeid i et ventilert område og hold temperaturen like over filler metal liquidus, ikke langt over den.
Oksydfilm, olje eller smuss blokkerer fyllstoffstrømmen. Rengjør fugeområdet mekanisk med en slipeduk eller en børste av rustfritt stål, og avfett deretter med aceton eller et annet løsemiddel. Berør rengjorte overflater kun med rene hansker.
Ulike messingkvaliteter – for eksempel C26000 (patronmessing) versus C36000 (fribearbeidende messing) – oppfører seg forskjellig under varme. Fribearbeidende messing inneholder bly; den loddes dårlig og kan sprekke. Kontroller alltid legeringssammensetningen og velg et fyllstoff som passer, eller se materialdatabladet.
Messing utvider seg mer enn stål og litt mer enn kobber ved oppvarming. I multimetallsammenstillinger kan differensialekspansjonen feiljustere skjøten før fyllstoffet størkner. Noen leverandører designer loddede kobberrør som står for denne utvidelsen, og sikrer konsistent skjøteintegritet på tvers av materialkombinasjoner.
Når du trenger loddede messingkomponenter eller sammenstillinger i volum, betyr kvaliteten på grunnmaterialet og konsistensen av loddeprosessen like mye som teknikken. En anerkjent produsent bruker ovner med kontrollert atmosfære eller induksjonsloddestasjoner for å eliminere oksidasjon og opprettholde ensartet fugekvalitet. Se etter leverandører som tilbyr en rekke 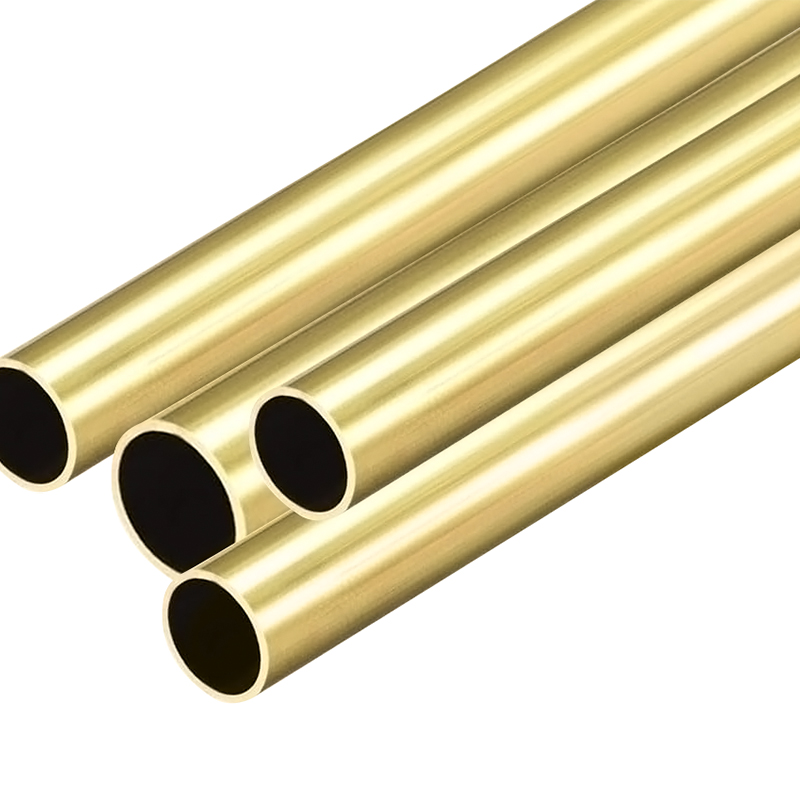 Messingrør med dimensjonsnøyaktighet og overflaterenslighet Dette messingrøret, tilgjengelig i H62, H63 og H65 kvaliteter med OD 1,8-80 mm og vegg 0,3-12 mm, sikrer konsistente dimensjoner og renslighet for pålitelig lodding i høytrykkssystemer. Se produkt → produkter i standardlegeringer som H62 eller H65, og som kan gi slagloddeklare rørsammenstillinger med konsekvent endeforberedelse. Den samme fabrikken som leverer messingrørene har ofte prosesskunnskapen til å anbefale riktig sparkel- og fugedesign for din spesifikke applikasjon.
For applikasjoner som involverer høytrykkssystemer eller kritisk varmeoverføring - for eksempel i kondensatorer eller fordampere - påvirker rørets dimensjonsnøyaktighet og overflaterenhet direkte loddekvaliteten. Innkjøp fra et anlegg som kontrollerer disse variablene internt, reduserer risikoen for feltfeil.
Vellykket lodding av messing kommer ned til tre ikke-omsettelige trinn. Velg først riktig sølvholdig fyllmetall og påfør en høytemperaturfluks som matcher messingkvaliteten. For det andre, utform skjøten med riktig klaring og rundelengde for å la kapillærvirkningen gjøre jobben sin. For det tredje, varm opp jevnt og stopp umiddelbart når fyllstoffet renner. De beste loddemassene er usynlige inne i skjøten – synlig fyllstoff på utsiden signaliserer vanligvis for mye varme eller for mye fyllstoff.
Hvis du trenger 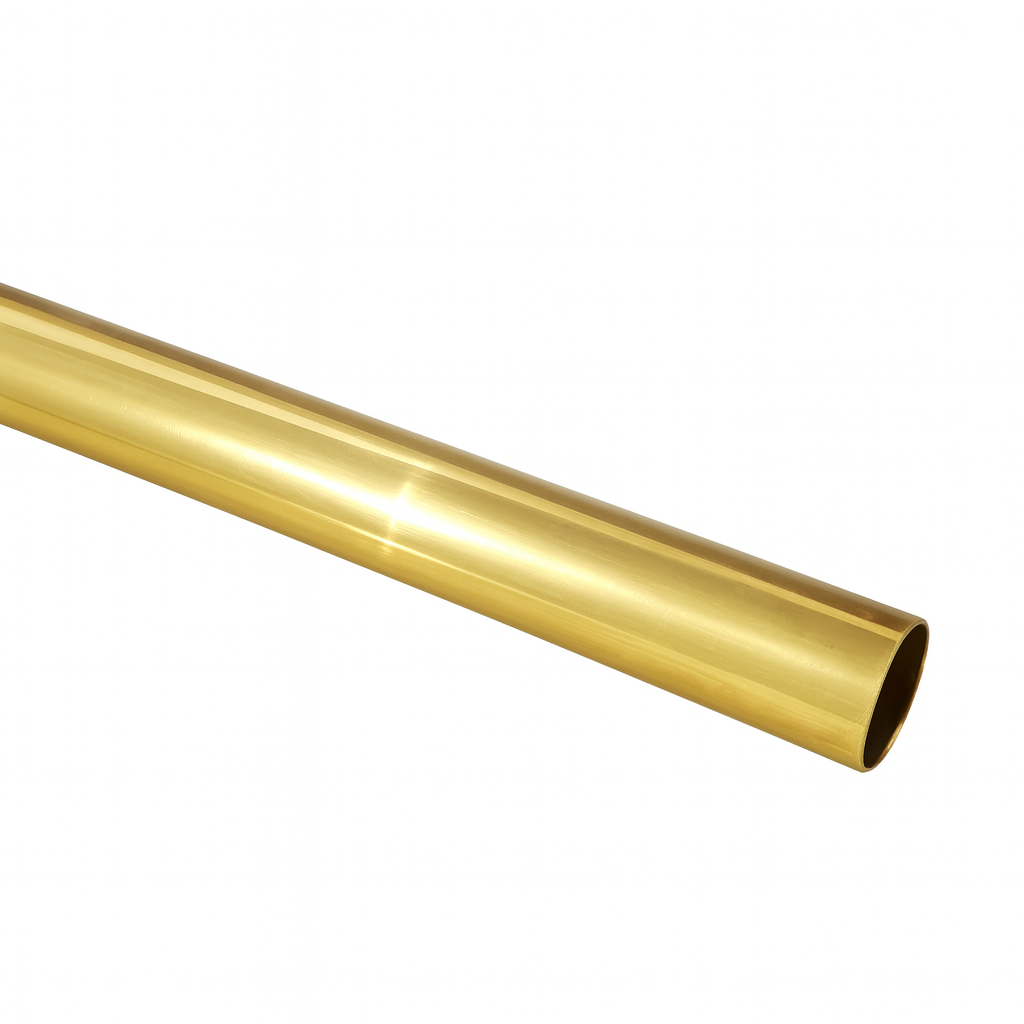 H65 (C27000) messingrør for konsekvent loddingskontroll H65 messingrør tilbyr en balanse mellom styrke og duktilitet med stabil veggtykkelse og legeringssammensetning, noe som gjør det lettere å kontrollere loddeparametere for sammenstillinger med tett toleranse. Se produkt → og sammenstillinger som oppfyller stramme toleranser, vurder å samarbeide med en produsent som kontrollerer både materialkvalitet og loddeparametere. Når selve messingrøret er konsistent i veggtykkelse og legeringssammensetning, blir loddeprosessen langt enklere å kontrollere. Den konsistensen er forskjellen mellom et ledd som ser bra ut på benken og et ledd som holder press i mange år i feltet.
Hva er et tyktvegget kobberrør? Tykkvegget kobberrør, også kjent som sømløst tyktvegget kobberrør, er et metallrør...
Se detaljer
Oversikt og viktighet av kobber kapillærrør I moderne industrielt utstyr og presisjonskontrollsystemer har miniaty...
Se detaljer
Hva er et kobberrør? Analyse av materialsammensetning og grunnleggende egenskaper Definisjon av kobberrør Kobbe...
Se detaljer
Forstå kobber kvadratrør: komposisjon, karakterer og typiske applikasjoner Kobber firkantede rør er spesiali...
Se detaljer
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Alle rettigheter forbeholdt.

